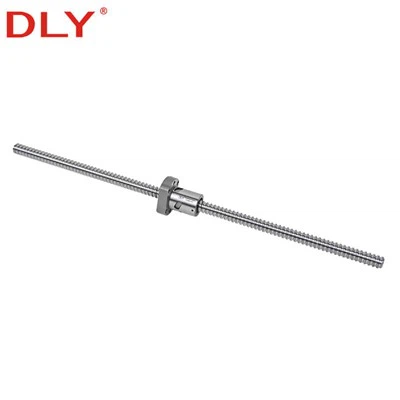
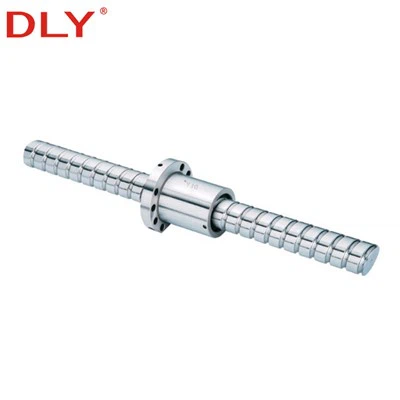
Krogelni vijak je morda videti kot vijačna gred, opremljena z matico, vendar je njegovo delovanje odvisno od veliko zahtevnejšega proizvodnega procesa. Natančnost vodila, geometrijo dirkalne steze, trdoto površine, prednapetost in kroženje krogle je treba nadzorovati, preden lahko sklop pretvori rotacijsko gibanje v stabilno linearno gibanje.
Thepostopek izdelave krogličnih vijakovni enaka za vsak izdelek. Valjani kroglični vijak s plastično deformacijo oblikuje vodilo gredi, medtem ko brušeno kroglično vreteno ustvari končno vodilo z natančnim brušenjem. Matica, povratni sistem, krogle in konci gredi prav tako zahtevajo ločeno obdelavo in pregled.
Ta članek sledi glavnim proizvodnim fazam-od pregleda risbe in priprave materiala do sestavljanja in končnega testiranja-in pojasnjuje, kako vsaka stopnja vpliva na končni izdelekkroglični vijak.
| Faza proizvodnje | Glavna operacija | Kaj je treba nadzorovati |
|---|---|---|
| 1. Pregled specifikacij | Potrdite dimenzije in zahteve glede zmogljivosti | Premer, vodilo, dolžina, natančnost, obremenitev, prednapetost in končna obdelava |
| 2. Priprava materiala | Izrežite in pripravite surovce gredi in matice | Vrsta materiala, ravnost, napake in dovolilka za obdelavo |
| 3. Oblikovanje dirkalne steze | Valjajte ali brusite vodilo gredi; obdelajte matico | Svinec, profil utora, premer koraka in stanje površine |
| 4. Toplotna obdelava | Utrdite kotalne{0}}kontaktne površine | Trdota površine, efektivna globina ohišja in popačenje |
| 5. Končna obdelava | Dokončajte vodila, čepe, ramena in niti | Odmik, koncentričnost, površinska obdelava in montažne mere |
| 6. Montaža | Namestite kroglice, povratne komponente, tesnila in mazivo | Kroženje krogle, prednapetost, aksialna razdalja in gladko gibanje |
| 7. Pregled | Izmerite dimenzije in funkcionalno zmogljivost | Natančnost vožnje, navor, zračnost, hrup in sledljivost |
1. Pregled specifikacij
Proizvodnja se začne, preden se kovina razreže. Najprej je treba določiti zahtevani premer gredi vijaka, nazivni vod, dolžino navoja, skupno dolžino, konfiguracijo matice, montažni vmesnik in geometrijo konca gredi.
Zahteve glede uspešnosti so enako pomembne. Proizvajalec mora poznati zahtevano natančnost pozicioniranja, osno obremenitev, hitrost, življenjsko dobo, togost in dovoljeno osno zračnost. Ti pogoji vplivajo na proizvodno pot, stopnjo natančnosti, velikost kroglice, število obremenjenih vezij in metodo prednapetosti.
Na tej stopnji je treba potrditi tudi končno obdelavo. Ležajni ležaji, ramena, pritrdilni navoji, utori za moznike in sedeži sklopke se morajo ujemati z izbranimi nosilnimi enotami in povezavo motorja. Natančno izdelana vodilna cev ne more nadomestiti nepravilno določenih pritrdilnih koncev.
2. Priprava surovin
Gred vijaka in matica sta pripravljena kot ločena surovca, ker opravljata različne funkcije in lahko zahtevata različne materiale ali odzive na toplotno -obdelavo. Pri DLY se S55C običajno uporablja za kroglične vijačne gredi, medtem ko se 20CrMo uporablja za matice. Dejanski material je še vedno treba izbrati v skladu z zasnovo izdelka in operativnimi zahtevami.
Vhodni material se preveri glede njegove kakovosti, dimenzij, površinskih napak in osnovne ravnosti. Palice in odkovki se nato razrežejo z zadostnim dodatkom za struženje, toplotno-deformacijo in končno obdelavo.
S predhodnim struženjem se vzpostavijo referenčne površine in odstrani odvečni material. Odvisno od stanja materiala in proizvodne poti se lahko-za zmanjšanje preostale napetosti pred visoko{2}}natančno obdelavo uporabi obdelava za razbremenitev. To pomaga omejiti popačenje pri nadaljnjih operacijah.
3. Oblikovanje vodila vijačne gredi
Spiralni utor na osi vijaka tvori eno stran krogličnega vodila. Njegova vodila, profil, premer koraka in konsistenca neposredno vplivajo na natančnost vožnje, porazdelitev obremenitve in tekalni navor. Dve pogosti proizvodni poti sta valjanje in brušenje.
Proizvodnja valjanih krogličnih vijakov
Pri valjanju navojev utrjene matrice pritisnejo na surovec gredi in plastično premaknejo material, da tvorijo vijačni utor. Material se premika in ne odstranjuje. Ta metoda ponuja visoko proizvodno učinkovitost in se pogosto uporablja za standardna industrijska kroglična vretena.
Parametre valjanja, kot so položaj matrice, tlak, pomik in premer surovca, je treba nadzorovati, da se ohrani zahtevani profil utora in vodilo. Gred se lahko nato toplotno obdela, ravna in površinsko obdela v skladu z določenim proizvodnim načrtom.
DLY običajno dobavlja hladno{0}}valjane kroglične vijake C7 za splošno opremo CNC, sisteme za avtomatizacijo, pakirne stroje in druge aplikacije, kjer sta pomembni tako zanesljivo pozicioniranje kot ekonomična proizvodnja.
Proizvodnja brušenih krogličnih vijakov
Pri brušenem krogličnem vijaku je gred najprej grobo-obdelana in toplotno{1}}obdelana. Utrjeno vodilo je nato obdelano z natančnim brusilnim-strojem. Z brušenjem se odstrani nadzorovana količina materiala, da se vzpostavi končna geometrija utora in natančnost svinca.
Kontrola temperature je še posebej pomembna pri natančnem brušenju. Toplota, ustvarjena v kontaktnem območju, lahko vpliva na dimenzije, medtem ko lahko spremembe temperature okolja vplivajo na merjenje vzdolžne-osi. Stanje-brusov, poravnavo stroja in povratne informacije o meritvah je zato treba upravljati skozi celoten proces.
Brušena kroglična vretena DLY je mogoče izdelati do natančnosti C5 za opremo, ki zahteva strožji nadzor pozicioniranja. Zahtevano natančnost je treba določiti na podlagi dejanskega premikanja stroja in potreb po pozicioniranju in ne samo na podlagi metode izdelave.
| Postavka | Valjana vijačna gred | Ozemljitveni vijak |
|---|---|---|
| Oblikovanje dirkalne steze | Plastična deformacija z valjarnimi orodji | Odstranjevanje materiala z natančnim brušenjem |
| Tipičen procesni položaj | Žleb se običajno oblikuje pred končnim utrjevanjem in končno obdelavo | Končni utor se po utrjevanju brusi |
| Značilnost proizvodnje | Učinkovito za standardno-serijsko proizvodnjo | Več časa obdelave in merjenja |
| DLY skupna natančnost | C7 | C5 |
Točno zaporedje se lahko razlikuje glede na material, metodo utrjevanja, dimenzije vijakov in proizvajalčev načrt postopka. "Valjan" in "brušen" opisujeta, kako je izdelano vodilo vijaka; sami po sebi ne definirajo vsake lastnosti dokončanega sklopa.
4. Proizvodnja krogličnih matic
Kroglična matica ni le navojna puša. Vsebuje notranjo vijačno vodilo in povratni sistem, ki vodi vsako kroglo od konca enega obremenjenega kroga nazaj do njene začetne točke.
Proizvodnja matice na splošno vključuje pripravo surovcev, struženje, vrtanje pritrdilnih in mazalnih elementov, obdelavo notranjih kanalov, obdelavo povratne -poti, toplotno obdelavo in končno obdelavo. Mere prirobnic in položaje-pritrdilnih lukenj je treba nadzorovati, ker določajo, kako se matica nahaja na mizi stroja ali ohišju matice.
Notranje povratne, končne-povratne in zunanje povratne-cevi zahtevajo različne postopke obdelave in sestavljanja. Ne glede na zasnovo mora prehod med obremenjeno dirkalno in povratno potjo omogočati kroglam kroženje brez udarcev, zatikanja ali nenormalnega hrupa.
5. Toplotna obdelava in ravnanje
Vodila vijaka in matice vedno znova prenašajo koncentrirane kontaktne obremenitve. Njihove delovne površine zato zahtevajo zadostno trdoto in utrjeno globino, da so odporne proti obrabi in kontaktni utrujenosti, medtem ko mora jedro komponente ohraniti ustrezno žilavost.
Temperaturo-toplotne obdelave, globino segrevanja, pogoje hlajenja in popuščanje je treba nadzorovati glede na material in obliko. Inšpekcija lahko vključuje merjenje-površinske trdote, preverjanje-utrjene plasti in metalografsko preiskavo procesnih vzorcev.
Ogrevanje in hlajenje lahko povzroči ukrivljanje dolge gredi vijaka. Po toplotni obdelavi preverimo ravnost, po potrebi pa tudi kontrolirano ravnanje. Prekomerna korekcija lahko povzroči novo preostalo napetost, zato je treba ravnanje opraviti skupaj s ponovnimi meritvami odmika.
6. Končna obdelava tirnice in-konca gredi
Po utrjevanju so dirkalna steza in referenčne površine deležne zaključnih operacij, ki jih zahteva izbrana proizvodna pot. Brusilni vijaki so podvrženi natančnemu brušenju navojev, medtem ko so valjani vijaki lahko deležni ravnanja, poliranja ali drugih končnih postopkov, ne da bi valjani utor spremenili v brušen utor.
Konci gredi so strojno obdelani za fiksne in podprte ležaje, protimatice in motorne sklopke. Pomembne značilnosti vključujejo premer-sedišča ležaja, ramenski položaj, mere navoja, končno obdelavo površine in koncentričnost z vodilom vijaka.
Slaba koncentričnost vodila lahko povzroči vibracije in ciklične obremenitve, tudi če je vodilna steza natančna. Končno obdelavo je zato treba pregledati kot del funkcionalnega krogličnega vijačnega sklopa in ne obravnavati kot nepovezano sekundarno operacijo.
7. Izbira in sestavljanje žoge
Pred montažo se gred vijaka, matica, krogle in povratni deli očistijo, da se odstranijo abrazivni delci, ostružki in ostanki obdelave. Kontaminacija, ki se pojavi na tej stopnji, lahko poškoduje dokončane kanale med prvimi delovnimi cikli.
Natančne krogle so izbrane glede na stopnjo premera in usklajene z izmerjenim stanjem dirkalne steze. Naložijo se v tokokroge matice, po katerih so nameščene povratne komponente, tesnila ali brisalci. Matica se nato prenese na gred vijaka z montažnim tulcem ali na drug nadzorovan način, da se prepreči uhajanje kroglic.
Mazivo se nanese v določeni količini in matica se premakne skozi svoj uporabni hod. To potrjuje, da kroglice gladko prehajajo skozi obremenjene utore in povratno pot.
8. Prednapetost in aksialna zračnost
Velikost krogle in ujemanje vodila določata začetni aksialni razmik ali prednapetost. Odvisno od zasnove matice je lahko prednapetost vzpostavljena s prevelikimi kroglicami, zamaknjeno-strukturo naklona, distančniki ali razporeditvijo dvojne-matice.
Prednapetost odstrani ali zmanjša aksialno zračnost in poveča togost, vendar več ni samodejno boljše. Prekomerna prednapetost poveča torni moment, nastajanje toplote in notranjo kontaktno napetost. Nezadostna prednapetost lahko povzroči izgubo gibanja pri vzvratnih obremenitvah.
Pravi cilj mora torej temeljiti na obnašanju pri pozicioniranju, togosti, hitrosti, temperaturi in pričakovani življenjski dobi. Sestavljena matica se preveri glede osnega gibanja in konsistentnosti navora, namesto da se ocenjuje le po tem, kako tesno se prilega gredi.
9. Končni pregled
Končni pregled poveže proizvodni proces z dejansko zmogljivostjo krogličnega vretena. Načrt pregleda je odvisen od stopnje točnosti, dimenzij, tipa matice in zahtev kupca.
| Inšpekcijski predmet | Namen | Zaznana možna težava |
|---|---|---|
| Merjenje vodila in poti | Preverite linearni hod, ki ga povzroča vrtenje gredi | Kumulativna napaka vodila ali lokalna variacija potovanja |
| Aksialni odmik | Potrdite stanje zračnosti ali prednapetosti | Nepravilno ujemanje kroglice ali nastavitev prednapetosti |
| Dinamični navor | Ocenite odpornost skozi delovni hod | Lokalna ozka mesta, motnje-povratne poti ali kontaminacija |
| Iztekanje gredi | Preverite ravnost in referenčno{0}}poravnavo površine | Popačenje-pri toplotni obdelavi ali nenatančna končna obdelava |
| Trdota in utrjena globina | Preverite toplotno obdelavo dirkalne poti | Nezadostno utrjevanje ali nedosledno zdravljenje |
| Preverjanje hrupa in kroženja | Potrdite vrnitev stabilne žoge | Vračilo-pomanjkljivih komponent, ostankov ali poškodovanih kroglic |
ISO 3408 zagotavlja mednarodno priznano terminologijo in sprejemljive koncepte za kroglična vretena. Veljavne inšpekcijske postavke in tolerance je treba jasno navesti na risbi, nabavni specifikaciji ali inšpekcijski pogodbi, namesto da bi jih izhajali iz splošnega opisa izdelka.
10. Čiščenje, konzerviranje in sledljivost
Končni kroglični vijak mora po pregledu ostati čist. Izpostavljene površine so zaščitene pred korozijo, sklop pa je zapakiran tako, da preprečuje udarce, kontaminacijo in upogibanje med transportom. Dolge gredi zahtevajo ustrezno podporo znotraj paketa.
Identifikacija izdelka mora povezovati sklop z zapisi o materialu, toplotni-obdelavi, obdelavi in pregledih. Ta sledljivost je pomembna pri potrjevanju specifikacije po meri ali pri raziskovanju težave z zmogljivostjo po namestitvi.
Kako proizvodnja vpliva na uspešnost
Nobena posamezna operacija ne določa kakovosti krogličnega vretena. Končna zmogljivost je rezultat medsebojnega delovanja natančnosti dirkalne steze, celovitosti površine, utrjene globine, ravnosti gredi, geometrije matice, ujemanja kroglice, oblike kroženja in čistosti sestavljanja.
- Natančnost pozicioniranjaodvisen predvsem od nadzora vodila in merjenja efektivnega potovanja.
- Togost in zračnostnanje vplivajo geometrija dirkalne steze, izbira krogle in prednapetost.
- Gladek tekzahteva dosledne utore, natančno kroženje kroglice in čisto montažo.
- Življenjska dobaodvisno od kakovosti materiala, toplotne obdelave, porazdelitve obremenitve, mazanja in delovnih pogojev.
- Stabilnost pri visoki-hitrostinanj vplivajo ravnost gredi,-natančnost namestitvenega vodila, uravnoteženost in povratni-sistem.
Zaključek
Celoten proizvodni proces krogličnega vijačenja vključuje pregled specifikacij, pripravo materiala, oblikovanje tirnice, toplotno obdelavo, natančno končno obdelavo, izdelavo matice, nalaganje krogle, nastavitev prednapetosti in končni pregled. Valjani in brušeni kroglični vijaki sledijo različnim proizvodnim-potem, vendar oba zahtevata usklajen nadzor gredi, matice, kroglic in povratnega sistema.
Pri naročilu standardnega ozkroglični vijak po meri, jasno opredeljene zahteve za natančnost, obremenitev, hitrost, prednapetost in končno-obdelovanje omogočajo proizvajalcu, da izbere ustrezno in preverljivo proizvodno pot.
pogosta vprašanja
Kako se izdelujejo navoji krogličnih vijakov?Tirnica gredi vijaka se običajno proizvaja z valjanjem navojev ali natančnim brušenjem. Valjanje oblikuje utor s plastično deformacijo, medtem ko brušenje odstrani material iz utrjene gredi, da se ustvari končna geometrija utora.
Ne. Natančno brušeni kroglični vijaki so po utrjevanju končno brušeni. Valjano kroglično vreteno zadrži tekalno stezo, ki je nastala z valjanjem, in je lahko podvrženo kasnejši toplotni obdelavi, ravnanju in površinski obdelavi, ne da bi postalo brušeno kroglično vreteno.
Toplotna obdelava daje kotalnim-kontaktnim površinam trdoto in utrjeno globino, ki je potrebna za odpornost proti obrabi in utrujenosti pri stiku. Izbrani postopek mora nadzorovati tudi popačenje in ohraniti zadostno žilavost jedra.
Prednapetost je mogoče doseči z izbranimi premeri krogle, zamaknjeno-matico, distančniki ali strukturo dvojne-matice. Metoda je odvisna od zasnove matice in zahtevane togosti, navora in značilnosti aksialne-zračnosti.
Pomembne informacije vključujejo premer gredi, vodilo, skupno dolžino in dolžino navoja, stopnjo natančnosti, vrsto matice, prednapetost ali aksialno-zahtevo za razdaljo, končno-obdelovalno risbo, obremenitev, hitrost in delovno okolje.
Reference
- ISO 3408, Kroglični{1}}terminologija, pogoji sprejemljivosti in povezane specifikacije.
- Splošna inženirska načela za proizvodnjo valjanih in brušenih krogličnih vijakov, toplotno obdelavo, montažo in pregled.
Podpora za specifikacijo krogličnega vretena
Za pomoč pri valjanih krogličnih vretenih C7, brušenih krogličnih vretenih C5, prednapetosti ali obdelavi koncev gredi-po meri,kontaktirajte DLYpriexport@dlybearing.com .